

 Eng



 Trang chủ / Tin tức / Tin tức trong ngành / Nguyên tắc cơ bản về khả năng định hình kim loại trong hoạt động dập
Nguyên tắc cơ bản về khả năng định hình kim loại trong hoạt động dập
 2026.10.01
 Tin tức trong ngành
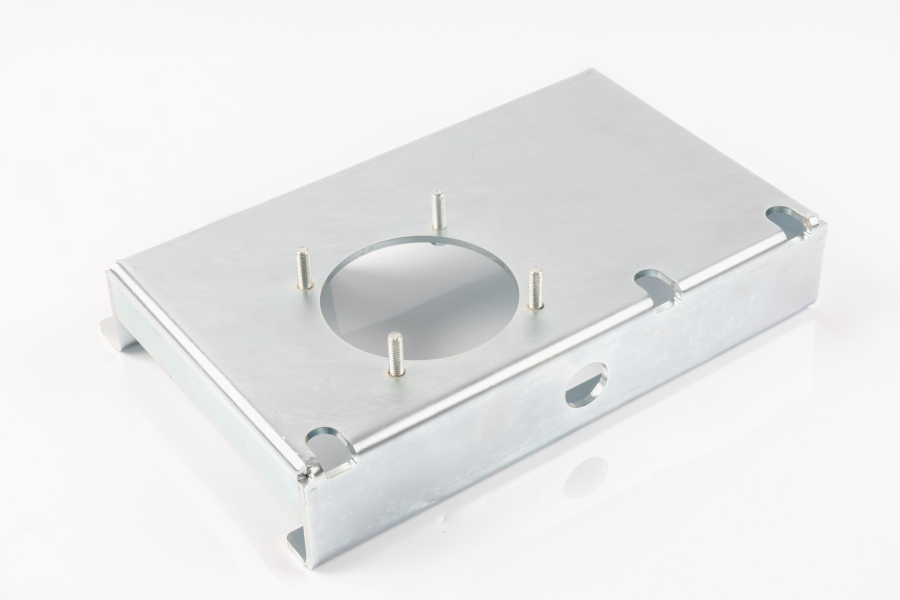
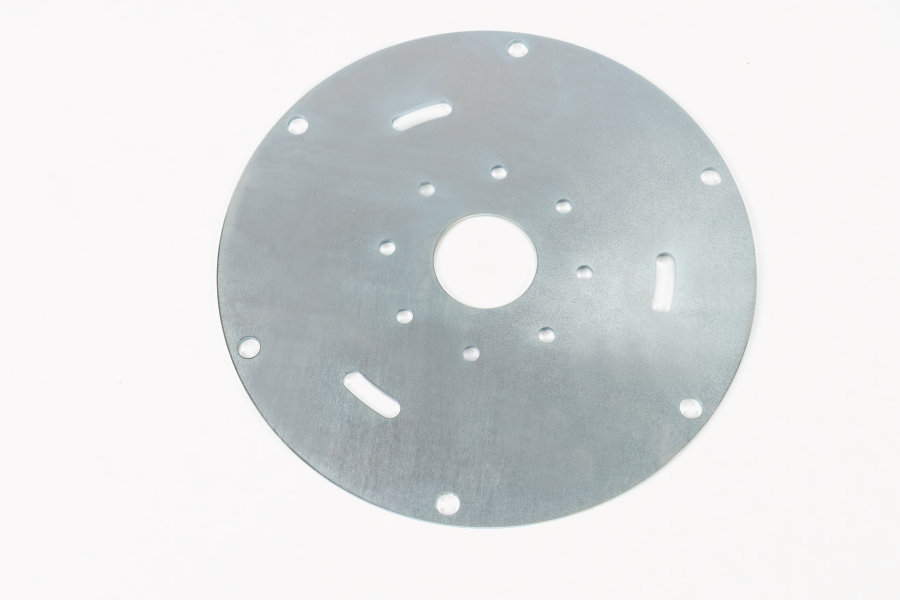
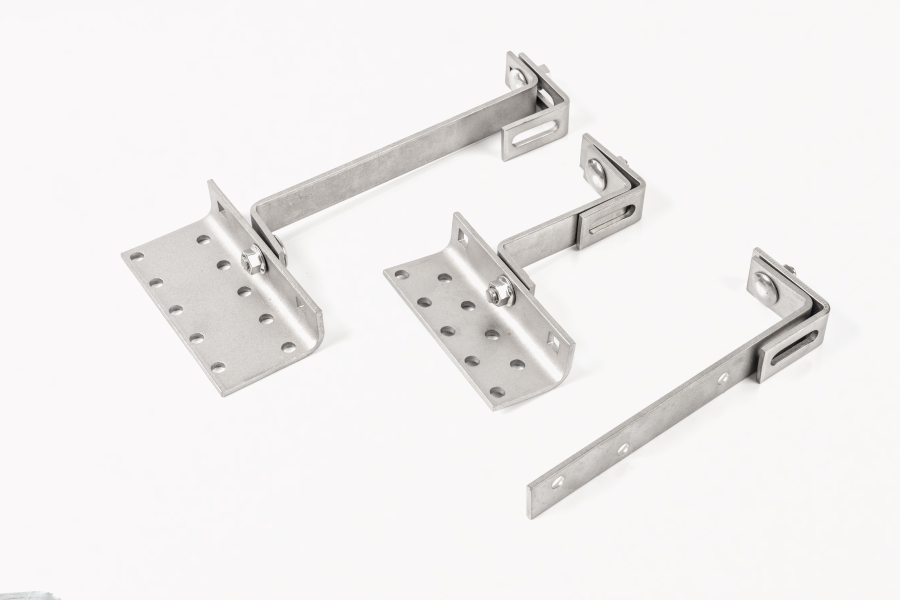
Dập kim loại là một trong những kỹ thuật sản xuất hàng loạt hiệu quả nhất trong sản xuất công nghiệp hiện đại. Quá trình này chuyển đổi các cuộn dây kim loại phẳng hoặc tấm kim loại thành các bộ phận ba chiều chính xác thông qua biến dạng cơ học được kiểm soát. Khi cơ sở sản xuất sản xuất Bộ phận dập kim loại , mức độ dễ dàng xử lý tổng thể phụ thuộc rất nhiều vào các đặc tính cơ học, vật lý và luyện kim bên trong của nguyên liệu thô đã chọn. Việc chọn kim loại dễ dàng chịu được lực cắt, uốn, đúc và kéo giúp giảm yêu cầu về trọng tải máy ép, kéo dài tuổi thọ của thép công cụ, giảm thiểu việc tạo ra phế liệu và đảm bảo khả năng lặp lại kích thước nhất quán trong suốt quá trình sản xuất rộng rãi.
Việc xác định kim loại nào có khả năng tạo hình cao nhất đòi hỏi phải đánh giá các tính chất cơ học quan trọng như cường độ chảy, độ bền kéo cuối cùng, tỷ lệ giãn dài tổng, hành vi làm cứng biến dạng và cấu trúc mạng tinh thể. Trong khi một số kim loại màu và kim loại màu thể hiện các đặc tính gia công nguội thuận lợi, hợp kim nhôm nguyên chất về mặt thương mại, công thức đồng thau mềm, thép kéo có hàm lượng carbon thấp và đồng không hợp kim nổi bật là những kim loại dễ bị biến dạng nhất dưới lực ép cơ học. Hiểu cách các vật liệu này hoạt động dưới áp lực cho phép các nhà thiết kế thành phần và kỹ sư công cụ tối ưu hóa hiệu quả sản xuất trong khi vẫn duy trì tính toàn vẹn của cấu trúc.
Khả năng định hình của tấm kim loại xác định khả năng của vật liệu kim loại có thể trải qua biến dạng dẻo vĩnh viễn mà không bị thắt cục bộ, rách, nứt vi mô hoặc hiện tượng đàn hồi kích thước nghiêm trọng. Trong hoạt động dập khuôn, khả năng định hình cho biết nguyên liệu thô dễ dàng phù hợp với hình dạng của các khoang đột và khuôn dưới trọng tải áp dụng như thế nào.
Mối quan hệ sức mạnh năng suất và độ bền kéo
Sự chuyển đổi từ uốn đàn hồi tạm thời sang định hình cấu trúc vĩnh viễn xảy ra khi ứng suất cơ học tác dụng vượt quá giới hạn chảy của vật liệu. Kim loại có cường độ chảy ban đầu thấp hơn cần lực ép ít hơn đáng kể để bắt đầu biến dạng dẻo. Ngưỡng lực thấp hơn này làm giảm ứng suất bên trong các bộ phận khuôn và cho phép các nhà chế tạo sử dụng máy ép cơ hoặc thủy lực có trọng tải thấp hơn.
Điều quan trọng không kém là ranh giới giữa cường độ chảy và cường độ kéo cuối cùng. Tỷ lệ năng suất và độ bền kéo rộng mang lại khoảng thời gian vận hành rộng rãi trong quá trình tạo hình. Khi kho nguyên liệu thô có điểm chảy thấp kết hợp với độ bền kéo cuối cùng cao, nó sẽ biến dạng liên tục dưới áp lực đột mà không đột ngột vượt quá giới hạn độ bền cuối cùng, điều này sẽ dẫn đến gãy hoặc rách hoàn toàn vật liệu.
Tỷ lệ giãn dài và khả năng biến dạng nhựa
Độ giãn dài tổng đo mức độ phần trăm mà mẫu kim loại có thể kéo dài trước khi xảy ra đứt gãy vật lý. Các vật liệu có tỷ lệ giãn dài đồng đều cao có thể chịu được độ giãn hình học cực cao mà không bị mỏng cục bộ. Trong các nguyên công kéo nông phức tạp hoặc gia công gấp mép nặng, độ giãn dài cao cho phép các cấu trúc hạt vật liệu kéo dài trơn tru trên bán kính đầu vào chày, phân bổ lực căng đều trên phôi.
Tỷ lệ biến dạng cứng và tỷ lệ biến dạng dẻo
Số mũ độ cứng biến dạng, thường được ký hiệu là giá trị n, đo khả năng kim loại hoạt động cứng lại khi nó biến dạng. Giá trị n cao hơn chỉ ra rằng khi một khu vực cục bộ bị biến dạng, nó sẽ tăng cường và truyền các lực biến dạng tiếp theo đến các khu vực không được xử lý xung quanh. Cơ chế này làm lan truyền biến dạng dẻo trên diện tích bề mặt rộng hơn, ngăn ngừa hiện tượng thắt cổ sớm.
Tỷ lệ biến dạng dẻo, được chỉ định là giá trị r hoặc tính dị hướng thông thường, đo điện trở của tấm kim loại đối với độ mỏng của tường trong quá trình kéo sâu. Giá trị r cao biểu thị rằng tấm kim loại thích kéo vào trong từ khu vực mặt bích hơn là làm mỏng theo độ dày của nó. Kim loại kết hợp giá trị n cao với giá trị r cao mang lại sự dễ dàng xử lý đặc biệt khi các nhà chế tạo tạo ra các Bộ phận kim loại dập khoang sâu.
Hợp kim nhôm là kim loại có tính định hình cao để dập
Các loại nhôm nguyên chất về mặt thương mại và hợp kim nhôm mềm không xử lý nhiệt được công nhận rộng rãi trong số các vật liệu dễ gia công nhất trong máy ép dập kim loại tấm. Hiệu suất tạo hình nguội đặc biệt của chúng bắt nguồn trực tiếp từ cấu trúc nguyên tử và độ bền cơ học thấp.
Cơ học mạng lập phương tâm mặt
Nhôm có cấu trúc mạng tinh thể lập phương tâm mặt. Sự sắp xếp nguyên tử này chứa mười hai hệ trượt sơ cấp, cung cấp nhiều hướng tinh thể dọc theo đó các mặt phẳng nguyên tử trượt qua nhau dưới ứng suất cắt. Bởi vì sự trượt xảy ra dễ dàng ở nhiệt độ môi trường xung quanh, nhôm thể hiện độ dẻo tự nhiên cao, khả năng chống cắt thấp và khả năng chảy nhựa tuyệt vời dưới các máy ép cơ học.
Hiệu suất của nhôm không hợp kim lớp mười một trăm
Hợp kim nhôm nguyên chất thương mại 1100 ở điều kiện ủ hoàn toàn O đại diện cho một trong những vật liệu kim loại dễ dập nhất. Với hàm lượng nhôm từ 99% trở lên, vật liệu này có độ bền chảy cực thấp kết hợp với tổng giá trị độ giãn dài cao thường vượt quá 35%.
Khi bộ khuôn lũy tiến hoặc khuôn chuyển tiếp xử lý nhôm dòng 1100, lực đột vẫn cực kỳ thấp. Vật liệu chảy trơn tru vào các hốc khuôn phức tạp, khiến nó phù hợp với các nắp trang trí phức tạp, tấm phản xạ điện, cánh trao đổi nhiệt và vỏ thùng chứa nông. Hơn nữa, tính chất mềm của nhôm không hợp kim giúp giảm thiểu mài mòn trên các nút khuôn bằng thép công cụ cứng, kéo dài thời gian bảo trì dụng cụ trong các chu kỳ sản xuất dài.
Khả năng định hình của hợp kim nhôm ba nghìn ba
Trong khi nhôm nguyên chất mang lại độ mềm tối đa, hợp kim nhôm ba nghìn ba có mangan làm nguyên tố hợp kim chính để tăng độ bền cơ học trong khi vẫn giữ được khả năng định hình cao. Ở trạng thái ủ O, hợp kim ba nghìn ba mang lại độ dẻo tuyệt vời, khả năng uốn cong mượt mà và khả năng kéo tốt.
Việc bổ sung mangan củng cố ma trận nhôm thông qua việc tăng cường dung dịch rắn mà không hạn chế đáng kể chuyển động trật khớp trong quá trình biến dạng lạnh. Kết quả là, nhôm ba nghìn ba dòng dễ dàng biến dạng khi đột, đục lỗ và đột dập đồng thời mang lại độ cứng kết cấu cao hơn trong các Bộ phận Kim loại Dập đã hoàn thiện. Các ứng dụng điển hình bao gồm tấm chắn nhiệt ô tô, linh kiện HVAC dân dụng, vỏ thiết bị và vỏ điện tử.
Độ dẻo của hợp kim nhôm Năm nghìn năm mươi hai
Hợp kim nhôm 5552 kết hợp với magie, mang lại độ bền cao hơn đồng thời duy trì các đặc tính tạo hình nguội đáng nể trong điều kiện ủ. Magiê tăng cường hoạt động làm cứng, cho phép tấm kim loại phân bổ lực căng một cách hiệu quả trong quá trình tạo hình sâu.
Mặc dù năm nghìn năm mươi hai nhôm yêu cầu trọng tải ép cao hơn một chút so với hợp kim mười một trăm hoặc hợp kim ba nghìn ba, nhưng nó vẫn dễ tạo hình hơn nhiều so với thép kết cấu hoặc hợp kim niken. Khả năng chống ăn mòn của nước muối cao và khả năng chịu mỏi tốt khiến nó trở thành lựa chọn ưu tiên cho các giá đỡ hàng hải, tấm khung gầm điện tử và các bộ phận vận chuyển, nơi phải có độ dẻo cao và độ bền môi trường.
Những cân nhắc xử lý đặc biệt đối với việc dập nhôm
Mặc dù có khả năng định hình vượt trội nhưng nhôm mềm đòi hỏi phải có những điều chỉnh vận hành cụ thể trong nhà máy dập. Do tính chất bề mặt mềm, tấm nhôm dễ bị ăn mòn bề mặt và hàn vi mô trên bề mặt khuôn dưới áp lực tiếp xúc cực lớn.
Để giảm thiểu việc thu giữ vật liệu và duy trì chất lượng hoàn thiện bề mặt, các nhà sản xuất công cụ áp dụng các phương pháp xử lý kim cương có độ bóng cao như lớp phủ carbon hoặc titan nitrit để đột và dập các bề mặt. Ngoài ra, chất bôi trơn tổng hợp có độ nhớt nhẹ được bôi liên tục vào cuộn nhôm thô để loại bỏ các mảnh vụn cực nhỏ, quản lý ma sát và ngăn ngừa vết xước bề mặt trong quá trình chạy máy ép tốc độ cao.
Thép cacbon thấp và thép nhẹ mềm
Kim loại màu chiếm một phần lớn trong tổng sản lượng dập toàn cầu. Trong số các hợp kim gốc sắt, thép cacbon thấp và thép chất lượng kéo sâu được xếp hạng là kim loại màu dễ dàng đóng dấu nhất vào hình dạng kết cấu và tấm.
Tác động của cấu trúc vi mô và hàm lượng carbon
Khả năng tạo hình nguội của thép được kiểm soát trực tiếp bởi hàm lượng cacbon hóa học của nó. Thép carbon thấp thường chứa ít hơn 0,1 0% carbon tính theo trọng lượng. Giữ hàm lượng carbon ở mức tối thiểu sẽ ngăn chặn sự hình thành các pha xi măng cứng trong ma trận sắt cực nhỏ, để lại cấu trúc vi mô ferrite chủ yếu là mềm.
Ferrite thể hiện độ dẻo cao và cường độ năng suất thấp, cho phép các hạt dao bằng thép của dụng cụ đục lỗ cắt, uốn cong và tạo thành kim loại mà không yêu cầu trọng tải quá mức. Các cuộn thép cacbon thấp trải qua quá trình cán nguội và ủ có kiểm soát để thiết lập các cấu trúc hạt tối ưu giúp tối đa hóa độ giãn dài đồng đều và khả năng làm cứng biến dạng trong quá trình vận hành máy ép.
Các loại thép thương mại và thép vẽ
Thép thương mại tiêu chuẩn, được chỉ định là Loại B, có khả năng tạo hình tốt cho các công việc uốn cong vừa phải, kéo nông và đột bao hình thông thường. Tuy nhiên, đối với các hình dạng hình học đòi hỏi khắt khe hơn, các nhà chế tạo sử dụng thép kéo và các loại thép vẽ sâu.
Thép kéo có tính năng kiểm soát chặt chẽ hơn các tạp chất hóa học như lưu huỳnh, phốt pho và silicon. Việc giảm mức độ tạp chất sẽ ngăn ngừa các tạp chất giòn có thể đóng vai trò là điểm tập trung ứng suất trong quá trình tạo hình. Thép kéo sâu thể hiện độ giãn dài đồng đều cao và giá trị tỷ lệ biến dạng dẻo thuận lợi, cho phép vật liệu co giãn đáng kể mà không bị rách thành.
Khả năng vẽ thép chất lượng cực sâu
Thép chất lượng kéo cực sâu thể hiện đỉnh cao về khả năng tạo hình trong số các kim loại tấm màu đen. Thường được sản xuất dưới dạng thép không có kẽ hở, vật liệu này sử dụng các chất bổ sung hợp kim vi mô của titan hoặc niobi để cố định các nguyên tử cacbon và nitơ dư trong dung dịch rắn.
Bằng cách loại bỏ các nguyên tử xen kẽ tự do, thép thể hiện độ giãn dài điểm chảy bằng 0, ngăn ngừa sự hình thành các vết biến dạng căng bề mặt khó coi trong quá trình tạo hình. Thép kéo cực sâu đạt được giá trị dị hướng thông thường cao, giúp dễ dàng ép vào các tấm thân ô tô phức tạp, chảo dầu sâu, thùng thiết bị và máy ép kết cấu phức tạp đòi hỏi dòng vật liệu đa trục nghiêm trọng.
Độ đàn hồi và độ ổn định kích thước trong thép cacbon thấp
So với thép hợp kim cường độ cao hơn hoặc hợp kim nhôm, thép cacbon thấp thể hiện hành vi đàn hồi có thể dự đoán được sau khi nhả chày. Bởi vì giới hạn chảy của nó vẫn ở mức vừa phải so với mô đun đàn hồi của nó, ứng suất dư bên trong dễ dàng được loại bỏ thông qua các trạm uốn khuôn tiêu chuẩn hoặc các trạm đúc đáy. Sự ổn định này giúp đơn giản hóa việc thiết kế khuôn và tăng tốc độ vận hành dụng cụ ban đầu khi sản xuất các bộ phận kim loại dập số lượng lớn.
Hợp kim đồng và đồng thau được tạo hình chính xác
Hợp kim đồng không hợp kim và đồng thau có hàm lượng kẽm cao đại diện cho một loại kim loại cực kỳ dẻo khác, được xử lý cực kỳ dễ dàng bên trong khuôn dập chính xác.
Tính dễ uốn của các lớp đồng không hợp kim
Các loại đồng không hợp kim, bao gồm đồng có độ dẫn điện cao không chứa oxy và đồng hắc ín bền điện phân, có tính dẻo đáng chú ý. Giống như nhôm, đồng kết tinh thành mạng lập phương tâm mặt, tạo ra nhiều mặt trượt để biến dạng dẻo trơn tru dưới tải trọng cơ học.
Đồng có độ bền năng suất thấp cùng với độ dẻo đặc biệt, cho phép gia công ở nhiệt độ cao mà không cần xử lý nhiệt ủ trung gian. Khi được dập, tấm đồng dễ dàng chảy vào các hốc khuôn siêu nhỏ, khiến nó trở thành lựa chọn vật liệu tối ưu cho các thiết bị đầu cuối điện phức tạp, thanh cái, tiếp điểm rơle và chân đầu nối điện tử. Độ dẫn nhiệt cao cũng giúp tản nhiệt ma sát sinh ra ở bề mặt khuôn trong quá trình dập liên tục nhanh chóng.
Khả năng định dạng của hộp mực Brass Seven Zero Thirty
Trong số các hợp kim kẽm đồng, đồng thau chứa khoảng 70% đồng và 30% kẽm mang lại sự kết hợp cao nhất giữa độ dẻo và độ bền. Cấu trúc vi mô đồng thau alpha một pha cụ thể này mang lại khả năng gia công nguội tối đa.
Đồng thau hộp mực bắt nguồn từ tên của nó từ việc sử dụng lịch sử của nó trong các vỏ đạn được vẽ sâu, nơi các phôi kim loại trải qua các nét vẽ nhiều giai đoạn nghiêm trọng. Trong các nguyên công khuôn chuyển tiếp và lũy tiến, đồng thau hộp mực thể hiện khả năng giãn dài cao, cường độ năng suất thấp và khả năng chống nứt cạnh vượt trội trong các nguyên công uốn cong hoặc uốn mạnh.
Đặc tính mài mòn và ma sát thấp của dụng cụ
Hợp kim đồng và đồng thau có hệ số ma sát thấp khi trượt trên các bộ phận khuôn bằng thép công cụ đã cứng. Độ bôi trơn tự nhiên của chúng giảm thiểu mài mòn khi cắt chày và tạo khối, kéo dài tuổi thọ dụng cụ qua hàng triệu chu kỳ hành trình.
Hơn nữa, hợp kim đồng thể hiện tốc độ đông cứng không đáng kể trong các giai đoạn biến dạng ban đầu, cho phép chày xuyên qua các mẫu lỗ sạch, không có gờ với lực cắt tối thiểu. Các bộ phận bằng đồng và đồng thau hoàn thiện duy trì độ chính xác kích thước cao và biên dạng cạnh sạch mà không cần thực hiện thao tác mài bavia thứ cấp rộng rãi.
Các yếu tố luyện kim chính ảnh hưởng đến việc dễ dàng dập
Sự dễ dàng tương đối mà bất kỳ kim loại nào xử lý bên trong khuôn dập phụ thuộc vào một số thông số luyện kim có liên quan với nhau. Các nhà thiết kế dụng cụ và kỹ sư sản xuất đánh giá các tiêu chí này để chọn nhiệt độ nguyên liệu thô tối ưu và điều chỉnh các thông số máy ép.
Kích thước và hướng cấu trúc hạt
Kích thước hạt cực nhỏ của kim loại tấm ảnh hưởng đến cả khả năng định dạng vật lý và hình thức bề mặt sau biến dạng. Cấu trúc hạt mịn, thường được phân loại giữa cỡ hạt 7 và 8 của ASTM, mang lại cường độ năng suất cao hơn nhưng mang lại bề mặt mịn sau khi tạo hình.
Ngược lại, cấu trúc hạt quá thô làm giảm cường độ chảy, làm cho biến dạng ban đầu dễ dàng hơn, nhưng gây ra hiện tượng nhám bề mặt cục bộ gọi là vỏ cam khi bị kéo căng. Các khuyết tật ở vỏ cam tạo ra các điểm tăng ứng suất vi mô có thể gây ra vết nứt sớm khi uốn cong nghiêm trọng. Gia công kim loại tấm tối ưu đòi hỏi cấu trúc hạt cân bằng đạt được thông qua các chu trình ủ cán nguội và kết tinh lại được kiểm soát tại nhà máy.
Ngoài ra, hướng lăn hạt so với trục uốn ép chính đóng vai trò quyết định trong hiệu suất vật liệu. Tấm kim loại uốn vuông góc với hướng cán sẽ phân bổ lực kéo qua nhiều ranh giới hạt, làm giảm đáng kể khả năng bị tách cạnh dọc theo các đường cong có bán kính hẹp.
Động lực học số mũ cứng lại
Số mũ làm cứng biến dạng cho biết kim loại mạnh lên như thế nào khi sự sai lệch nguyên tử tích tụ trong quá trình biến dạng dẻo. Kim loại có giá trị độ cứng biến dạng cao hoạt động cứng lại dưới ứng suất có thể đoán trước được, truyền lực biến dạng sang các vùng mềm hơn liền kề của phôi.
Hành vi phân bố biến dạng đồng đều này ngăn ngừa hiện tượng thắt cổ cục bộ ở các vùng có độ giãn cao, cho phép các đặc điểm ba chiều phức tạp hình thành một cách trơn tru. Đồng được ủ, thép kéo có hàm lượng carbon thấp và hợp kim nhôm mềm duy trì mức độ cứng do biến dạng thuận lợi hỗ trợ độ giãn vật liệu cao trong các hoạt động ép cơ học một hành trình.
Hành vi bất đẳng hướng bình thường và vẽ sâu
Tính dị hướng thông thường đo tỷ lệ giữa biến dạng chiều rộng và biến dạng chiều dày trong quá trình kiểm tra độ bền kéo. Tỷ lệ biến dạng dẻo cao cho thấy vật liệu chống lại sự mỏng đi trên chiều dày của nó trong khi co lại tự do trên mặt phẳng chiều rộng của nó.
Các kim loại có tính dị hướng chuẩn cao sẽ kéo vật liệu từ các vùng giá đỡ trống xung quanh vào trong thay vì kéo căng và làm mỏng các thành bên của thùng chứa thẳng đứng. Các vật liệu có tỷ lệ biến dạng dẻo cao, chẳng hạn như thép có chất lượng kéo sâu cực cao và đồng thau alpha được ủ, sắp xếp hợp lý các trình tự vẽ sâu bằng cách giảm số lượng các trạm vẽ lại trung gian cần thiết để đạt được độ sâu hình trụ mục tiêu.
Mô đun đàn hồi và bù lò xo
Mô đun đàn hồi đo độ cứng nội tại của vật liệu. Khi một thanh ép dập đi lên và giảm áp suất tạo hình tác dụng, lực căng đàn hồi bên trong sẽ giải phóng, làm cho bộ phận này hơi uốn cong về phía hình dạng phẳng ban đầu của nó.
Kim loại có cường độ chảy thấp kết hợp với mô đun đàn hồi cao thể hiện độ đàn hồi đàn hồi tối thiểu. Ví dụ, thép carbon thấp có mô đun đàn hồi cao so với điểm chảy dẻo của nó, dẫn đến độ ổn định kích thước chặt chẽ sau khi tạo hình. Hợp kim nhôm mềm cũng thể hiện độ đàn hồi có thể quản lý được với điều kiện bán kính uốn cong được thiết kế chính xác. Độ đàn hồi thấp giúp đơn giản hóa thiết kế hình học khuôn, loại bỏ quá trình mài khuôn thử và sai trên diện rộng, đồng thời đảm bảo kích thước vật lý nhất quán trên các Bộ phận Kim loại Dập được sản xuất hàng loạt.
Những cân nhắc về quy trình và dụng cụ cho kim loại mềm
Mặc dù các kim loại mềm, dẻo vốn dễ tạo hình hơn nhưng để tối đa hóa hiệu quả xử lý đòi hỏi phải định cấu hình các tham số dây chuyền ép và kiến trúc dụng cụ khuôn để phù hợp với đặc tính vật liệu.
Tối ưu hóa giải phóng mặt bằng đột và khuôn
Khe hở dụng cụ xác định khoảng không gian vật lý giữa lưỡi cắt của chày và lỗ mở tương ứng trên tấm khuôn. Phân bố khe hở chính xác được tính toán dựa trên độ dày vật liệu và độ bền cắt của vật liệu.
Khi đột bao hình các kim loại mềm như nhôm đã ủ 1100 hoặc đồng nguyên chất, các khe hở được đặt chặt hơn so với các khe hở được sử dụng cho thép không gỉ cường độ cao. Khe hở quá mức trên các kim loại mềm dẫn đến hình thành các gờ nặng, hiện tượng cuộn mép và kéo vật liệu quá mức vào khoang khuôn. Khoảng hở chày chính xác đảm bảo vết nứt vật liệu sạch, dải đánh bóng được cắt mịn và biên dạng thành phần phẳng.
Bán kính khuôn và bề mặt được đánh bóng
Bán kính tạo hình trên vòng kéo và đầu chày phải phù hợp với đặc tính dòng chảy của kim loại mềm. Bán kính sắc nét, biến dạng tập trung cục bộ, có thể cắt tấm mềm mặc dù độ dẻo nội tại cao.
Bán kính vào rộng rãi thúc đẩy chuyển động vật liệu trơn tru vào các khoang khuôn. Hơn nữa, các bề mặt khuôn được thiết kế cho kim loại màu mềm được đánh bóng để đạt độ hoàn thiện gương cao hoặc phủ một lớp màng mỏng cứng để ngăn ma sát bề mặt cục bộ, trầy xước và chuyển nhôm.
Động lực học bôi trơn và làm mát vật liệu
Bôi trơn đóng một vai trò quan trọng khi dập phôi kim loại tấm có khả năng tạo hình cao. Ma sát tạo ra ở bề mặt tiếp xúc giữa tấm kim loại và thép khuôn có thể hạn chế chuyển động của vật liệu, gây ra hiện tượng rách bất ngờ ngay cả trong các hợp kim có độ dẻo cao.
Chất lỏng tổng hợp hòa tan trong nước và dầu khoáng nhẹ làm giảm ma sát biên, làm mát các bộ phận dụng cụ và đẩy các hạt vi kim kim loại rời ra khỏi khoang khuôn. Ứng dụng chất lỏng thích hợp đảm bảo vật liệu trượt đồng đều dưới các tấm áp lực của giá đỡ trống, cho phép các nhà chế tạo khai thác toàn bộ tiềm năng kéo dài của nhôm mềm, đồng thau và thép cacbon thấp.
Đồng bộ hóa trọng tải và tốc độ
Kim loại mềm, có khả năng định hình cao yêu cầu tổng trọng tải ép thấp hơn so với thép hợp kim thấp cường độ cao hoặc các loại titan kết cấu. Yêu cầu về lực thấp hơn này giúp giảm tải sốc lên các khung ép cơ khí, các thanh đối diện và trục khuỷu.
Hơn nữa, kim loại màu dễ uốn có thể được xử lý ở tốc độ hành trình ép nhanh, thường vượt quá vài trăm hành trình mỗi phút trong dây chuyền ép tiến bộ tự động. Đồng bộ hóa cơ chế nạp nguyên liệu nhanh với các thao tác ép cơ học tốc độ cao mang lại năng suất sản xuất cao và chi phí tối thiểu cho mỗi thành phần hoàn thiện.
Đánh giá so sánh các kim loại dập
Đánh giá khả năng định dạng tương đối và tác động vận hành của các kim loại kỹ thuật khác nhau cho phép các nhà lập kế hoạch sản xuất cân bằng chi phí vật liệu, tính chất cơ học và tính đơn giản trong sản xuất. Sự so sánh sau đây nêu bật các số liệu về khả năng tạo hình định tính quan trọng trên các hợp kim dập kim loại chính.
Cân nhắc chi phí nguyên vật liệu so với sản lượng sản xuất
Trong khi các kim loại màu siêu mềm như nhôm nguyên chất hoặc đồng thau mang lại khả năng dập dễ dàng tối đa, chi phí mua nguyên liệu thô phải được cân nhắc so với mức tăng khối lượng sản xuất. Kim loại màu thường có giá nguyên liệu thô cao hơn trên mỗi pound so với thép cacbon tiêu chuẩn.
Tuy nhiên, việc xử lý kim loại màu có độ dẻo cao làm giảm đáng kể chi phí bảo trì dụng cụ, kéo dài thời gian mài đột và cho phép sử dụng máy ép có trọng tải nhẹ hơn. Đối với các bộ phận có khối lượng lớn có khoang rút sâu hoặc uốn cong đa hướng phức tạp, mức tiết kiệm nhận được nhờ giảm độ mòn khuôn và tốc độ chu trình cao hơn thường bù đắp chi phí nguyên liệu thô cao hơn trong suốt vòng đời sản phẩm.
Giới hạn hình học và giới hạn hình dạng
Ngay cả những kim loại dẻo nhất cũng có những ranh giới vật lý liên quan đến mức độ biến dạng nghiêm trọng nhất. Cố gắng ép một tấm nhôm đã ủ hoặc phôi thép kéo cực sâu vượt quá giới hạn độ giãn dài đồng đều của nó sẽ gây ra hiện tượng thắt cổ cục bộ và cuối cùng là rách.
Các kỹ sư dụng cụ sử dụng sơ đồ giới hạn tạo hình để lập bản đồ các vùng vận hành an toàn cho kim loại tấm mềm. Bằng cách đánh giá sự phân bổ biến dạng chính và biến dạng nhỏ trên các khu vực có độ giãn cao, các nhà thiết kế khuôn sẽ chèn các trạm tạo hình trước trung gian, thêm các điểm cắt giảm vật liệu hoặc điều chỉnh lực kẹp của giá đỡ phôi để giữ biến dạng cục bộ trong phạm vi ranh giới vật liệu an toàn.
Hướng dẫn kỹ thuật thực tế để lựa chọn kim loại
Việc chọn loại kim loại dễ dàng nhất cho một dự án dập cụ thể đòi hỏi phải hài hòa các yêu cầu sử dụng cuối cùng về mặt chức năng với sự dễ dàng trong sản xuất. Áp dụng các hướng dẫn luyện kim thực tế trong quá trình thiết kế thành phần ban đầu sẽ ngăn ngừa tắc nghẽn trong sản xuất ở khâu sau.
Kết hợp độ dẻo với độ sâu vẽ và mức độ nghiêm trọng của hình thức
Khi thiết kế các bộ phận phẳng đơn giản với các lỗ xuyên cơ bản bên trong và mặt bích cạnh gấp nông, thép cacbon thấp thương mại tiêu chuẩn hoặc nhôm nửa cứng cung cấp khả năng định dạng phù hợp trong khi vẫn duy trì độ cứng của bộ phận.
Tuy nhiên, khi hình dạng thành phần liên quan đến các khoang sâu liền mạch, vỏ hình trụ cao hoặc bề mặt cong phức tạp, các nhà thiết kế thành phần nên yêu cầu hợp kim nhôm cường lực O, đồng thau hoặc thép có chất lượng kéo sâu được ủ hoàn toàn. Việc chỉ định nhiệt độ vật liệu mềm ngay từ đầu đảm bảo nguyên liệu thô trải đều một cách trơn tru mà không yêu cầu trình tự ủ nhiều giai đoạn phức tạp trong quá trình sản xuất.
Giới hạn bán kính và chiến lược định hướng uốn cong
Để tận dụng tối đa độ dẻo tự nhiên của kim loại dễ dập, các bản vẽ thành phần phải kết hợp bán kính uốn cong bên trong rộng rãi. Theo thông lệ chung, bán kính uốn cong bên trong phải bằng hoặc vượt quá một độ dày tấm vật liệu đối với các loại nhôm mềm và thép cacbon thấp.
Ngoài ra, bố trí thành phần trên các mạng cuộn liên tục phải định hướng các đường uốn chính vuông góc với hướng lăn của dải kim loại. Căn chỉnh các đường uốn dọc theo thớ giúp giảm thiểu sự tập trung ứng suất kéo dọc theo bán kính uốn cong bên ngoài, hầu như loại bỏ hiện tượng nứt cạnh ngay cả khi dập các nếp gấp kết cấu chặt chẽ.
Quy tắc chuẩn bị cạnh và vị trí lỗ
Ngay cả các kim loại mềm cũng có thể bị rách sớm nếu các chi tiết lỗ đục lỗ được đặt quá gần các mặt bích đã định hình hoặc các cạnh trống. Việc đục lỗ trước khi tạo hình nặng sẽ kéo dài chu vi lỗ xung quanh, gây ra ứng suất cục bộ ở cạnh.
Định vị các cạnh lỗ ở khoảng cách tối thiểu bằng hai đến ba lần độ dày vật liệu so với các đường uốn cong chính sẽ duy trì tính liên tục của vật liệu và cho phép các tấm kim loại mềm chảy đồng đều trong quá trình hạ chày. Để có chất lượng cạnh tối đa, các cú đột bao hình sắc nét với các cạnh cắt được đánh bóng tạo ra các chu vi không có gờ có thể chịu được hiện tượng gấp mép thứ cấp nghiêm trọng mà không bị tách cạnh.

Về chúng tôi
 Company Profile
 +86-189-57809418

 Zouxi Village, Tangxi Town, Yinzhou District, Ningbo City, Zhejiang Province, China

Bản quyền © Ningbo Mingli Electric Technology Co., Ltd. All rights reserved.
